No.158, Baoqun Road, Yaozhuang Town, Jiashan County, Jiaxing City, Zhejiang Province , China
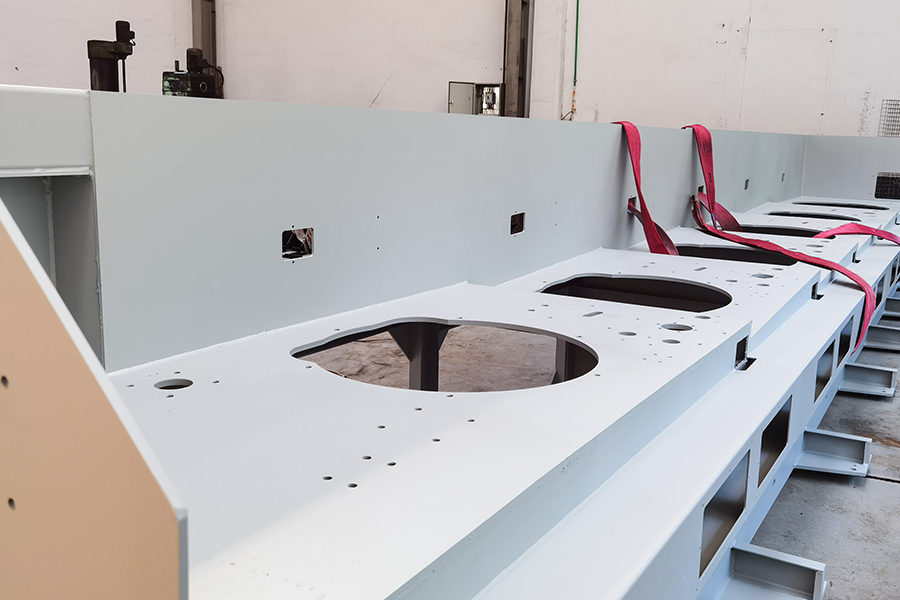
Kun hankitaan teräsrakenteiden rungon hitsaus Nykyisen markkinahinnan ymmärtäminen on välttämätöntä budjetin suunnittelussa ja toimittajan arvioinnissa. Teräksen hitsauksen kustannukset eivät ole staattisia – ne vaihtelevat useiden muuttujien perusteella, työmäärästä materiaalispesifikaatioihin ja maantieteelliseen sijaintiin.
Vuoden 2026 alan standardeihin perustuen tässä ovat tyypilliset hintavertailut eri hitsausskenaarioihin:
Koskee tavallisia rakenneosia, joissa on yksinkertainen geometria
Käsin hitsausmenetelmä, sopii kenttäliitäntöihin ja korjauksiin
Sisältää teräsmateriaalin, hitsauksen, pintakäsittelyn ja suojapinnoitteen
Tärkeä huomautus: Yllä olevat luvut edustavat markkinoiden keskiarvoja ja voivat vaihdella merkittävästi projektisi parametrien mukaan. Todelliset tarjoukset riippuvat piirustuksen monimutkaisuudesta, materiaalilaadusta, tuotantomäärästä ja alueellisista työvoimakustannuksista. Pyydä aina yksityiskohtainen erittely ennen kuin sitoudut mihinkään toimittajaan.
Miksi hinta vaihtelee niin paljon: Yksinkertainen päittäishitsi ohuelle levylle maksaa paljon vähemmän yksikköä kohden kuin monimutkainen monivaihehitsaus raskaan poikkileikkauksen H-palkissa. Vastaavasti korkean kustannustason alueella toimiva toimittaja veloittaa luonnollisesti enemmän kuin yhdeltä halvemmalla alueella, vaikka työn laatu olisi sama.
Jotta ymmärrät, miksi tarjouksesi saattaa poiketa näistä vertailuarvoista, sinun on tunnistettava tärkeimmät kustannustekijät. Nämä tekijät ovat vuorovaikutuksessa monimutkaisilla tavoilla, joten yhden muuttujan muutos voi muuttaa lopullista hintaasi huomattavasti.
Eri hitsausmenetelmillä on hyvin erilaiset tuottavuusasteet ja laitekustannukset:
Toimittaja, joka käyttää automatisoitua kapearakohitsausta raskaissa H-palkeissasi, saattaa tarjota 20-30 % alhaisemman tarjouksen kuin perinteistä monivaiheista GMAW:ta käyttävä toimittaja, jopa samalla tuntihinnalla.
Kaikki teräkset eivät toimi samalla tavalla hitsattaessa. Materiaalin ominaisuudet vaikuttavat suoraan prosessin vaikeuteen ja työaikaan:
| Materiaaliluokka | Tuottovoima | Hitsauksen monimutkaisuus | Suhteellinen kustannusvaikutus |
|---|---|---|---|
| Q235 (Mild Steel) | 235 MPa | Yksinkertaiset, vakiomenettelyt | Perustaso |
| Q345B (suuri luja teräs) | 345 MPa | Edellyttää esilämmitystä, hallittua jäähdytystä ja sertifioituja menettelyjä | 15-25 % |
| Q420B/Q460B (Ultra-High-Strength) | 420-460 MPa | Tiukka lämmönvalvonta, erikoistuneet täytemetallit, kattava tarkastus | 30-50 % |
Levyn paksuus lisää tätä vaikutusta. 50 mm:n levyn hitsaus vaatii useita läpikulkuja ja huolellista lämmönhallintaa; 400 mm paksu osa vaatii esilämmitystä, hitsauksen jälkeistä lämpökäsittelyä ja huomattavasti ammattitaitoisempaa työvoimaa. Paksulevyhitsaus lisää tyypillisesti 50-100 % työvoimakustannuksia ohuisiin profiileihin verrattuna.
Painovoima toimii hitsaajia vastaan. Vaakasuora (tasainen) hitsaus on nopein ja halvin; pysty- ja yläasennot hidastavat tuottavuutta dramaattisesti:
Jos suunnittelu vaatii laajaa kattohitsausta tai työtä ahtaissa tiloissa, odota huomattavia työvoimakustannuksia. Päinvastoin, jos pyydät suunnittelijaa pyörittämään osia tasaisen hitsauksen maksimoimiseksi, voit leikata valmistuskustannuksiasi 20 % tai enemmän.
Korkeammat laatustandardit lisäävät testausta, uudelleenkäsittelyriskiä ja dokumentointitaakkaa:
Mittakaavaedut ovat voimakkaita hitsauksessa. Kertaluonteinen projekti maksaa paljon enemmän yksikköä kohden kuin suuren volyymin tuotanto:
Jos voit yhdistää useita projekteja tai hyväksyä pidemmät läpimenoajat paremman erän saavuttamiseksi, voit neuvotella huomattavasti paremmista hinnoista.
Hitsaus on luonnostaan työvoimavaltaista. Työvoimakustannukset vaihtelevat dramaattisesti alueittain palkkaerojen, osaamisen saatavuuden ja apuohjelmien vuoksi. Työ, joka maksaa 50 000 dollaria korkeapalkkaisella alueella, voi olla 20 000 dollaria halvemmalla alueella samassa laadussa ja aikajanalla. Tämä todellisuus ohjaa globaaleja toimitusketjupäätöksiä.
Hinnoittelutekijöiden ymmärtäminen on vain puoli voittoa. Ennakoiva kustannusoptimointi edellyttää strategisia päätöksiä suunnittelu-, määrittely- ja toteutusvaiheissa.
Halvin hitsaushinta on se, jonka vältät. Ennen kuin valmistus edes alkaa, tarkista rakennesuunnitelmasi hitsin vähentämismahdollisuuksien varalta:
Oikean arvosanan valitseminen etukäteen välttää kalliit korjaukset ja tarkastusviiveet:
Järjestys, jossa hitsit tehdään, vaikuttaa syvästi vääristymiin, jäännösjännitykseen ja uudelleenkäsittelyvaatimuksiin. Edistyneet valmistajat käyttävät elementtisimulaatiota optimoidakseen hitsausjaksot:
Simulaatioon perustuvaa sekvenssioptimointia tarjoavat toimittajat voivat veloittaa hieman enemmän etukäteen, mutta yleensä säästää 15–30 % kokonaistyöstä ja uudelleentyöstä, mikä tekee niistä ylivoimaisen arvolupauksen.
Yhdistä hitsausmenetelmä työprofiilisi mukaan:
Piilokustannukset piilevät kuljetuksissa ja aikatauluissa:
Laadunvarmistuksesta ei voida neuvotella, mutta ylimäärittely tuhlaa rahaa:
Kun tiedät kustannustekijöistä ja optimointimahdollisuuksista, olet valmis pyytämään tarjouksia. Mutta se, miten esität projektisi toimittajille, vaikuttaa dramaattisesti tarjouksen tarkkuuteen ja neuvotteluasemaasi.
Epämääräinen kysely tuottaa epämääräisiä, käyttökelvottomia lainauksia. Yksityiskohtaisten tietojen antaminen etukäteen osoittaa ammattimaisuutta ja usein mahdollistaa paremman hinnoittelun:
Kun sinulla on tarjoukset, kaivaa syvemmälle ymmärtääksesi, mistä todella maksat ja onko arvo aito:
Joidenkin toimittajan tarjousten pitäisi välittömästi herättää huolta:
Kun olet valinnut toimittajan ja valmistus on käynnissä, aktiivinen projektinhallinta vähentää yllätyksiä ja pitää kustannukset kurissa.
Ensimmäiset kaksi viikkoa asettivat sävyn koko projektille:
Säännöllinen sisäänkirjautuminen havaitsee ongelmat ajoissa, kun ne on halvempaa korjata:
Toimituksen yhteydessä järjestelmällinen tarkastus vahvistaa, että valmistus täyttää vaatimukset:
Valmistajat muokkaavat tarjouksia myymälän kuormituksen, materiaalien saatavuuden ja tuotantojärjestyksen joustavuuden perusteella. Hitaina aikoina toimittaja voi tarjota alennuksia työvoiman ylläpitämiseksi. Heidän nykyiseen tuotantoaikatauluun luonnollisesti sopiva työ maksaa vähemmän kuin erikoisasetusta vaativa työ. Lisäksi, jos sallit joustavan ajoituksen tai voit jakaa työsi muiden kanssa, saat käyttöön mittakaavaetuja, jotka vähentävät kustannuksia.
Ei välttämättä. Alhaisin hinta heijastaa usein alhaisimpia kustannuksia valmistajalle, ei parasta vastinetta sinulle. Halvin tarjous, joka toimitetaan myöhässä, vaatii laajaa korjausta tai josta puuttuu kunnollinen dokumentaatio, voi päätyä maksamaan paljon enemmän hukattua aikaa ja projektien viivästyksiä. Arvioi omistamisen kokonaiskustannukset: noteerattu hinta sekä riskitekijät, kuten aikataulun noudattaminen, laadun maine ja toimituksen jälkeinen tuki.
Keskity suunnitteluvaiheen optimointiin ja prosessin tehokkuuteen sen sijaan, että leikkaat kulmia materiaaleissa tai tarkastuksissa. Lyhennä hitsin pituutta parempien liitosyksityiskohtien avulla, yhdistä projektit määräalennuksille ja pyydä valmistajia ehdottamaan prosessiparannuksia tai automaatioinvestointeja, jotka alentavat työvoimakustannuksia. Nämä lähestymistavat ylläpitävät laatua ja vähentävät kustannuksia.
Yksinkertaiset kehykset, joissa on vähän liitoksia, voidaan valmistaa 3-4 viikossa. Monimutkaiset, suuret projektit voivat kestää 8-12 viikkoa tai enemmän. Aikajana riippuu piirustuksen hyväksymisviiveestä, materiaalihankinnasta, tuotantokapasiteetista, testausvaatimuksista ja pinnoitusprosesseista. Epärealistiset vaatimukset mahdottoman nopealle toimitukselle aiheuttavat palkkiokustannuksia ja riskilaatua. Realistinen etukäteen neuvoteltu aikataulu estää kitkan ja kustannusten ylitykset.
Kyllä, projekteille, joiden kokonaisvalmistuskustannukset ovat merkittävät (yli 50 000–100 000 USD). Simulaatioon perustuva sekvenssioptimointi säästää usein 15-30 % työ- ja uudelleentyöstökustannuksissa, mikä oikeuttaa helposti ennakkosuunnittelukustannukset. Pienemmissä projekteissa optimointiinvestointi ei välttämättä ole kannattavaa, joten luota sen sijaan valmistajan kokemukseen.
Luokittele hitsit riskiluokkiin: kriittiset (turvallisuusherkät, korkean jännityksen, väsymysalttiit) hitsit saavat 100 % tarkastuksen; vakiohitsauksille suoritetaan vain silmämääräinen tarkastus tai näytepohjainen testaus; ei-kriittiset hitsit vaativat silmämääräisen tarkastuksen. Tämä riskiin perustuva lähestymistapa antaa luottamusta siellä, missä sillä on merkitystä, samalla kun vältetään turha testaus ei-kriittisillä alueilla. Mainitse sovellettavat koodit (AWS D1.1, EN 1090 jne.) objektiivisten kriteerien saamiseksi.
Usein kyllä, mutta punnita säästöjä huolellisesti lisäriskejä vastaan: pidemmät toimitusajat, viestintäviiveet, tuontitullit, rahtikustannukset ja laadun koordinoinnin haasteet. Offshore toimii parhaiten suurissa, standardoiduissa projekteissa, joissa on selkeät spesifikaatiot ja kypsät tarkastusprotokollat. Kertaluonteisissa tai monimutkaisissa tilaustöissä läheisyys paikallisiin valmistajiin on yleensä suurempi kuin työkustannussäästöt.
Muutokset aiheuttavat aina kuluja. Ajoituksen mukaan muutostilaus saattaa edellyttää hitsausjärjestyksen tarkistamista, toimenpiteiden uudelleenpätevyyttä, työn uudelleen ajoittamista tai lisämateriaalien ostamista. Vaikutusten minimoimiseksi etukuormita kaikki suunnittelupäätökset ennen valmistuksen aloittamista. Jos muutoksia ei voida välttää, ilmoita siitä välittömästi valmistajalle ja neuvottele muutoskustannukset oikeudenmukaisesti. Viime hetken muutokset kriittisiin polkuihin ovat kalleimpia.
Ei. Suurlujien terästen (Q345B ja uudemmat) jännityksenpoistoa vaaditaan tietyissä sovelluksissa, väsyneissä paksuissa osissa tai paineastioiden valmistuksessa. Normaalille rakenneteräkselle ASTM A36 tai vastaava kohtalaisella kuormituksella, hitsattu kunto riittää usein. Koodisi tai standardisi (AWS D1.1, EN 1090) määrittää, milloin PWHT on pakollinen. Keskustele tästä valmistajasi kanssa suunnittelun aikana tarpeettomien kustannusten välttämiseksi.
Suoraviivaisissa projekteissa, joissa on pätevä valmistaja, budjetti 5-10 %. Varaa 10-20 % monimutkaisiin, ensiluokkaisiin tai erittäin tarkkoihin töihin. Tämä tyyny kattaa pienet viat, korjauksia käynnistävät tarkastukset, suunnittelun selvennykset ja odottamattomat työpaikan olosuhteet. Ilmoita tämä varaus valmistajallesi etukäteen, jotta molemmat osapuolet ymmärtävät, että joustavuutta on olemassa vaarantamatta projektin aikataulua tai budjettia.
Miksi teräsrakennerungon hitsaus epäonnistuu: Käytännön diagnoosiopas Ter...
READ MORE
Säilytystelineet kantavat raskaita kuormia päivästä toiseen, usein vuosikym...
READ MORE
Raskaiden teräsrakenteiden hitsauksen ymmärtäminen Suuret rakennus- ja te...
READ MORE
Miksi laitteistojen rakennekehysten hitsaus vaatii enemmän kuin vain hitsaajaa ...
READ MORE